
 jp
Get Free Quote 

HDPE パイプの接続方法: バットフュージョン、エレクトロフュージョン、トランジション
業界ニュース-HDPE は、丈夫で柔軟性があり、耐薬品性があるため、埋設水道本管、下水道本管、工業プロセス ラインでの地位を確立しています。ただし、これらの利点はすべて関節に依存します。適切に作られた融着ジョイントはパイプ壁自体よりも強度が高くなります。急いで行うと、埋め戻し後に最初に聞く漏れになります。以下では、HDPE パイプの接続方法、ジョイントが保持されるかどうかを決定する詳細、HDPE が PPR、PVC、または金属に適合する必要がある場合の対処方法について、現場に基づいて説明します。このメモは、2003 年以来パイプと付属品を製造してきた Suban での私たち自身の製造とプロジェクトの経験に基づいています。
方法を選択する前にパイプを読んでください
接続に関するほとんどすべては、外径、DR (寸法比)、ポリエチレン グレードの 3 つの数値で決まります。 DR は外径を肉厚で割ったものであるため、DR が小さいほど肉厚が厚く、圧力クラスが高いことを意味します。 PE100 では、給水のために DR 11 が PN 16 付近に、DR 17 が PN 10 付近に、DR 26 が PN 6 付近に着陸します。壁の厚さによっても加熱と冷却の時間が決まります。250 mm DR 17 パイプは、同じ販売店の 63 mm DR 11 コイルよりもはるかに長い浸漬時間と冷却時間を必要とします。
方法を寸法および現場に合わせてください。バットフュージョンはおよそ 63 mm から上のほとんどの直径をカバーし、ソケットフュージョンは 63 mm までの小口径作業に対応し、電気フュージョンは狭いトレンチやタイインに適し、機械式フィッティングはサービスラインと機器の接続に役立ちます。何も言わずにジョイントの評価を下げることは決してしないでください。圧縮継手が PN 16 ラインに接続されている場合、継手自体をそれに対して評価する必要があります。
4 コア HDPE パイプの接続方法
バットフュージョン
主力メソッド。 2 つのパイプの端を直角に向け、加熱ツールで摂氏約 200 ~ 220 度に加熱し、ダブル ビードが形成されて冷えるまで押し合わせて保持します。正しく行われると、ジョイントは均質になります。ガスケットやライナー、破損する第 3 の材料はありません。適切な融合機、清潔な環境、冷却時間を守る作業員が必要です。
電気融合
電気融着接続具は、ソケット内に抵抗コイルを搭載しています。フュージョン ボックスは、規定の電圧と時間を加えて、継手の穴とパイプの表面を溶かして 1 つの本体にします。融合機が収まらない場所、スリーブの修理用、既存ラインへの接続用などに最適です。ここでは、表面の準備が他のどこよりも重要です。通電する前に、こすったり、掃除したり、マークを付けたりしてください。
ソケットフュージョン
小径の場合は、雄スリーブと雌スリーブを備えた手持ち式加熱ツールでパイプ端と継手ソケットを同時に加熱します。約 63 mm までは高速かつ安価で信頼性が高いため、引込線、灌漑、小口径の配水管で一般的です。
機械式継手および圧縮継手
圧縮フィッティングはインサート補強材とエラストマーシールに依存し、フランジ付きアダプターは HDPE をポンプ、バルブ、その他の材料にボルトで固定します。それらは素早く取り外し可能ですが、ラインに異なる材料が導入されるため、一般にパイプよりも低い定格が適用されます。利便性ではなく、評価が許す限り使用してください。
| 方法 | 一般的な直径 | 圧力能力 | 最適な用途 |
|---|---|---|---|
| バットフュージョン | 63mm以上 | フルパイプ定格 | メイン、フォースメイン、ロングラン |
| 電気融合 | 20~800mm | フィッティングの完全な評価 | 狭い溝、修理、つなぎ合わせ |
| ソケットフュージョン | 20~63mm | フィッティングの完全な評価 | 小口径の水と灌漑 |
| 圧縮 | 20~63mm | 通常はパイプ定格を下回ります | 引き込み線、メーター、臨時工事 |
| フランジ付きアダプター | 適切な栓を備えたものならどれでも | ガスケットとボルト締めによって異なります | ポンプ室、バルブ、設備 |
実践的なバットフュージョンシーケンス
50 年間のジョイントとコールバックの違いは、通常、いくつかの習慣に起因します。動作シーケンスは次のようになります。
- 両端をクランプし、位置を確認し、パイプに土、油、水が付着していないように清掃します。
- 切りくずが連続し面が直角になるまで両端を面合わせします。
- 両端を合わせてギャップとオフセットを確認します。目に見える不一致は、加熱前に再クランプすることを意味します。
- グレードと肉厚に指定された温度で加熱し、ビードが必要なサイズに達するまで待ちます。
- 機械メーカーが指定した開放時間内にヒーターを引き出して端を閉じますが、躊躇すると表面が酸化します。
- 指定された圧力でジョイント ビードを構築し、そのまま放置します。
- 加圧下で冷却します - 経験則として、壁の厚さ 1 ミリメートルあたり少なくとも 1 分間、寒い天候ではさらに長くします。
- ビードを検査します。均一で、両側が丸まっていて、空隙がなく、目に見える接合線がないことを確認します。
HDPE 接続でよく問題が発生する場所
- 加熱された表面上の汚れ、湿気、または油膜は、コールドジョイントが脆くなる最も一般的な原因です。
- 窓の外のヒーター温度、またはジョイント間のヒータープレートが清掃されていない。
- 接合される 2 本のパイプ間の DR または壁の厚さが不一致です。
- 塹壕隊員が待機しているため、冷却は短縮されました。
- 圧縮ナットが締めすぎてライナーが割れたり、インサートスティフナーが完全に取り残されたりしました。
- 熱の動きを考慮していないため、埋設されたラインは冷えるにつれて機械的ジョイントを引っ張ります。
HDPE を PPR、PVC、金属に接合
遷移部は、剛性、膨張、温度制限が異なる 2 つの材料が 1 か所で接触するため、最も多くの漏れが発生する場所です。 3 つの信頼できるオプションは、フランジ付きアダプター (最も堅牢で保守性が高い)、金属または強化プラスチックのネジを備えたネジ付き移行継手、および小規模なサービス ライン用の圧縮アダプターです。どちらを選択する場合でも、ジョイントに曲げ荷重がかからないように、パイプを移行部の両側でサポートしてください。
給水用の HDPE から PPR へ
一般的なレイアウトでは、HDPE サービスメインを建物に導入し、屋内のライザーと配電用に PPR に切り替えます。これは、PPR が温水を処理し、工場室内でホットメルト接合を簡単に作成できるためです。切り替えには、少数の不一致スレッドではなく、専用の PE-to-PPR アダプターが必要です。
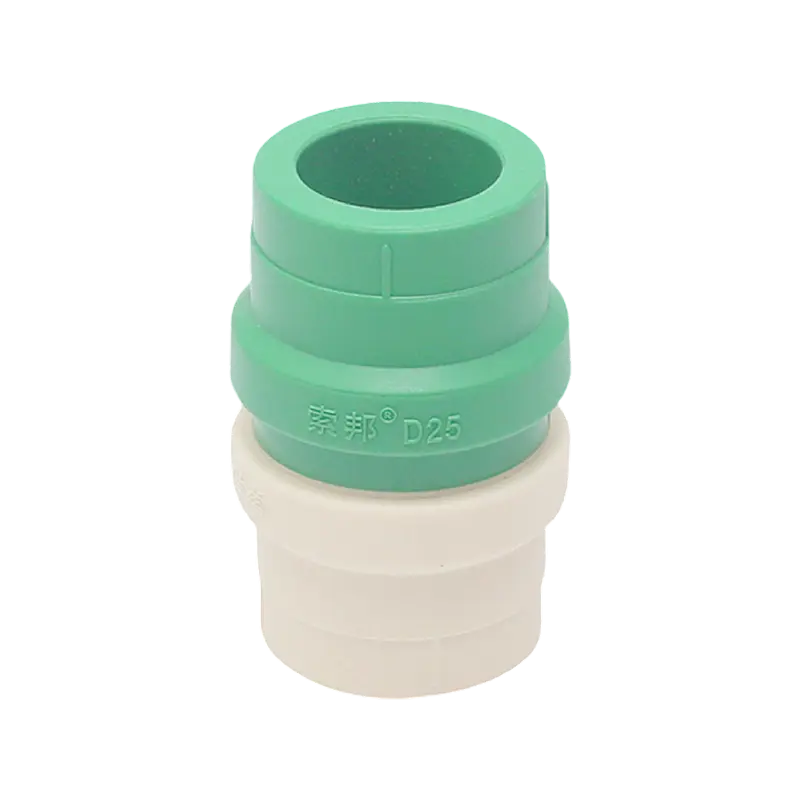 PE から PPR への移行用 PPR-PE D25 パイプ アダプター 専用の PE から PPR への切り替え用の D25 ホットメルト PPR フィッティング。PE サービス ラインと PPR ライザーに適合するサイズです。 製品を見る→
PE サービス ラインと PPR ライザーの両方に適合するようにアダプターのサイズを決定し、仕様が許可する場所であればどこでもトランジションにアクセスできるようにします。
排水ではHDPEからPVCへ
地下では、HDPE 土壌および下水道ラインが建築ラインの PVC スタックまたは検査室に接続されることがよくあります。その位置にある柔軟なコネクタは、小さな角度の違いや熱の動きを吸収し、現場チームが 2 本の硬いパイプを溶剤セメントで位置合わせする手間を省きます。
 排水接続用 PVC 回転可能フレキシブル ストレート エルボ コネクタ D75、D110、および D160 で利用可能な回転可能な PVC 排水コネクタは、HDPE 土壌ラインが PVC スタックに接する柔軟な位置合わせに適しています。 製品を見る→
トランジションが埋め込まれている場所では、金属コンポーネントを保護し、コネクタの定格が排水義務と一致していることを確認してください。
HDPEから金属へ
ポンプ、メーター、タンクでは真鍮または青銅の移行継手が一般的です。適切なネジ山シーラントを使用し、仕様で要求されている場合は異種金属を隔離し、「十分に締める」のではなく規定のトルクで十字パターンでフランジを締めます。
埋没線、移動およびテスト
HDPE が動きます。熱膨張係数は鋼鉄の数倍であるため、午前中の涼しい時間帯に設置したラインは午後になると縮み始めます。穏やかなスネークで長いランを敷設し、機械的ジョイントでの動きを許容し、推力の行き場があるポンプやバルブでのフランジ接続を抑制します。
トレンチの準備はジョイント自体と同じくらい重要です。鋭利な石のない上質な材料の上にパイプを敷き詰め、かぶりの深さを設計と一致させ、メイン埋め戻しの前に側面をコンパクトに埋め戻します。私たちの HDPE排水管取り付けガイド 寝具、カバーの深さ、霜に関する考慮事項をさらに詳しく説明します。
仕様で許可されている場合はどこでも埋め戻し前に圧力テストを行い、通常は設計圧力の 1.5 倍で保持時間を記録し、すべての接合部の位置を記録します。後で何か注意が必要になった場合、共同記録を作成すると、1 日の発掘作業が 1 時間の発掘作業に変わります。
ライン全体を把握するサプライヤーと協力する
上海ピルサパイプ工業有限公司が運営するSubanは、2003年以来、上海と河南省周口に生産拠点を置き、パイプと継手の製造を行っています。当社の製品範囲は、HDPE 排水管や二重壁波形管に加えて、PPR 給水システム、PVC 排水および電線管システム、PE-RT 床暖房をカバーしています。 20 か国以上にわたる輸出経験と CE 認定が、国際プロジェクトの文書化面をサポートします。
HDPE 幹線と PPR ライザーまたは PVC 排水を組み合わせたライン リストを組み立てている場合、 私たちのチームに詳細を送信してください 適合するフィッティング、サイズ、評価を確認します。見積もりの段階でそれを解決するほうが、ほとんどの場合、現場で解決するよりも迅速です。
当社の製品 //
お勧めの製品
 +86-13801995968
 +86-18017886575

 上海市奉賢区浦興路6995巷366号
著作権© SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.